 帝博20年专注硅胶制品
样品确认了,图纸封样了,定金付了——您满怀期待地等着首批大货上市。可一周后,硅胶制品工厂打来电话:“王工,量产出了点问题,还要再调调……”
这句轻描淡写的“再调调”,背后可能是模具需要修整、工艺参数需要重新摸索、良率迟迟达不到预期。而您这边,新品发布会日期已定,渠道铺货在即,每一分延误都在消耗市场机会。
作为深耕行业多年的硅胶制品源头工厂,帝博科技服务过上千个从打样到量产的硅胶定制项目。我们发现:很多品牌方对“打样成功”到“批量交付”之间的巨大鸿沟缺乏认知。今天,我们从专业液态硅胶制品厂家的角度,为您拆解硅胶新品量产前必须跨过的3道坎——让您提前心中有数,从容走过从试产到爬坡的关键阶段。
一、第一道坎:小批量试产(Pilot Run)——从“能做”到“稳做”
当您收到满意的样品时,那只证明一件事:在特定条件下,这个产品“能做出来”。
但量产不是做一件,而是做一万件、十万件。从“能做一件”到“稳定做一万件”,中间横亘着小批量试产这道必经之坎。对于承接OEM代工的工厂而言,试产能力直接决定了能否承接复杂订单。
1. 试产的目的:暴露问题
小批量试产(通常100-500件)的核心目的不是“交货”,而是主动暴露问题:
模具在连续生产200模后,温度是否稳定?
胶料的批次稳定性如何?换一桶料会不会变色?
多腔模具中,不同穴位的产品尺寸是否一致?
后工序(拆边、印刷、组装)能否跟上成型节拍?
这些问题,在打样阶段根本看不出来,只有让设备连续跑起来、让物料流转起来,才会浮出水面。专业的液态硅胶制品厂家都会把试产作为量产前的必经关卡。
2. 帝博的试产方法论
我们建立了标准的试产验证清单,涵盖人、机、料、法、环五大维度:
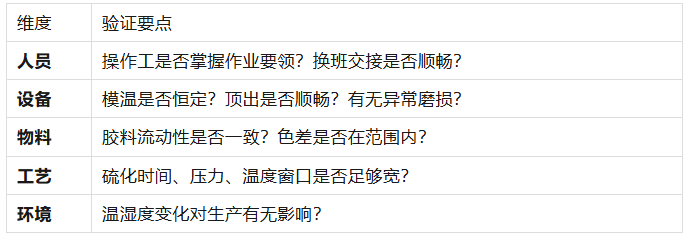
每项验证通过后,才能进入下一阶段。这套流程看似繁琐,但能拦截90%以上的量产风险。作为食品级硅胶厂家,我们对试产的要求更为严苛,因为涉及母婴、厨具类产品,容不得半点闪失。
3. 案例:某精密按键的“惊险一跳”
某医疗设备客户委托开发一款硅胶按键,打样完美,手感绝佳。进入200件试产时,第50模开始出现局部缺胶。我们排查发现:模具温度分布不均,靠近加热管的位置温度偏高,胶料提前硫化,流动性下降。
解决方案:优化模温控制系统,调整加热管布局。如果没经过试产直接上量,这批10万件按键将全部报废——损失的不只是成本,更是客户的上市窗口。
二、第二道坎:工艺窗口锁定——从“靠人”到“靠系统”
试产发现问题后,很多工厂的做法是:“让老师傅盯着点,有问题随时调。”
但老师傅会疲劳、会离职、会手抖。真正的量产能力,不是依赖某个“高人”,而是将成功经验固化为可复制的标准。这也是品牌方考察硅胶制品工厂时最容易忽略的关键点。
1. 什么是工艺窗口?
工艺窗口,是指在不影响产品品质的前提下,工艺参数允许波动的范围。窗口越宽,生产越稳定;窗口越窄,对操作、环境的要求越苛刻。
例如,硫化温度设定为160℃,工艺窗口可能是±3℃。在这个范围内,产品都合格;超出这个范围,就可能出现欠硫或过硫。
2. 帝博如何锁定工艺窗口
在试产阶段,我们进行DOE(实验设计),主动探索参数的边界:
温度从155℃逐步升至165℃,观察产品变化
注射速度分三档测试,找到最佳区间
保压时间逐步缩短,找到下限
通过这些测试,我们绘制出每个关键参数的“甜蜜区间”,并将其固化到ERP系统中。量产时,设备只能在设定范围内运行,超出自动报警停机——用系统代替人脑,用数据代替经验。
3. 工艺窗口的价值
某食品级硅胶厂家委托生产的婴儿奶嘴,对透明度要求极高。试产发现,温度波动±2℃就会导致雾度变化。我们通过优化模具流道、增加模温机精度,将工艺窗口从±2℃拓宽到±5℃。
结果:量产良率从82%提升至96%,换班、换料都不再影响品质。客户采购总监说:“你们卖的不是奶嘴,是安心。”
三、第三道坎:产能爬坡(Ramp-up)——从“稳做”到“快做”
试产通过了,工艺锁定了,终于可以放心量产了?别急,还有最后一道坎——产能爬坡。对于需要大批量交付的硅胶定制订单,爬坡能力直接决定了能否按时交货。
1. 爬坡的挑战
从每天产出500件,到每天5000件,不是简单乘以10.产能每提升一个台阶,都可能带来新的问题:
模具连续运转24小时,热平衡能否保持?
物料供应能否跟上?仓库周转是否顺畅?
后工序(拆边、清洗、包装)会不会成为瓶颈?
人员增加到三班倒,培训和交接是否到位?
这些问题,只有在爬坡过程中才会逐一显现。专业的硅胶制品源头工厂会提前预判这些风险,而不是等问题发生后再补救。
2. 帝博的分阶段爬坡策略
我们采用阶梯式爬坡计划,每个阶段设定明确目标,达标后方可进入下一阶段:
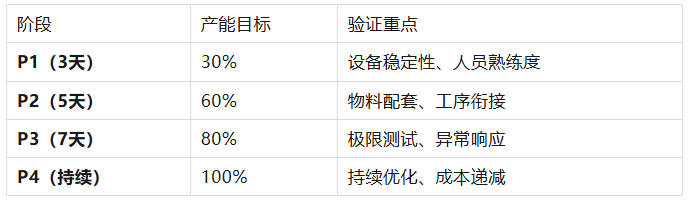
这套方法确保问题在低产量阶段暴露,而不是等到满负荷时“暴雷”。作为液态硅胶制品厂家,我们在LSR产品的爬坡上积累了丰富经验,能够快速应对复杂结构的量产挑战。
3. 案例:某爆款手机壳的“极限爬坡”
某消费电子品牌新品发布在即,原定45天交付10万件,因设计修改压缩到28天。常规爬坡需要20天,我们只有10天。
帝博应对:
第一天:启动3台设备,24小时连跑,验证模具稳定性
第三天:增加到6台,同步培训新员工,后工序双班倒
第七天:12台全开,物料提前锁定,每小时监控良率
第十天:提前达到满产,首批2万件空运发出
结果:第28天,10万件全部交付,赶上首发。客户CEO在庆功宴上说:“帝博不只是供应商,是并肩作战的战友。”
四、给品牌方的建议:如何顺利走过三道坎?
1. 预留足够试产时间
很多项目失败,不是因为技术不过关,而是因为时间表太乐观。建议在项目计划中,为试产和爬坡预留30%-50%的缓冲时间——宁可上市晚一周,也不要上市后批量召回。选择有经验的硅胶制品工厂合作,能帮您更准确地预估这些时间节点。
2. 参与关键验证节点
作为品牌方,您不必天天蹲在车间,但建议参与以下节点:
试产启动会:明确验证目标和判定标准
试产总结会:查看问题清单和整改措施
爬坡启动会:确认工艺已锁定、物料已备齐
您的参与,本身就是对工厂的督促和重视。对于承接OEM代工的工厂而言,客户的专业参与往往能让项目推进更顺畅。
3. 选择有“工程能力”的伙伴
很多工厂能打样,但不一定能量产。区别就在于工程能力——能否系统性地识别风险、锁定工艺、平稳爬坡。考察时不妨多问:你们的试产流程是怎样的?工艺窗口怎么确定?爬坡计划有没有标准模板?
作为硅胶制品源头工厂,帝博科技不仅提供产能,更提供一套成熟的“从试产到爬坡”的方法论。我们愿意在项目初期就和您一起规划这“三道坎”,让量产之路少一些惊险,多一份从容。
五、深化结论:量产力,才是真正的竞争力
在硅胶制品行业,有一个普遍的误解:能打出漂亮样品的工厂,就是好工厂。
但真正的行家知道:样品是艺术,量产是科学。样品可以靠老师傅的手感、靠反复试错、靠不计成本的投入。而量产,靠的是稳定的系统、可复制的工艺、能应对波动的工程能力。
从试产到爬坡,这三道坎过滤掉的,正是那些“只会打样、不会量产”的工厂。跨过去,意味着您的产品真正具备了市场竞争力——不是实验室里的“样品”,而是能稳定交付、支撑品牌增长的“商品”。
未来的竞争,不是谁的设计更惊艳,而是谁能把设计更快、更稳、更便宜地变成货架上的产品。 对于品牌方而言,找到一家真正懂量产、能陪您走过这三道坎的硅胶制品工厂,比找到一个“最低价”的供应商重要得多。
六、结语:量产路上,帝博愿做您的“陪跑者”
下一次,当您拿着满意的样品,准备冲刺量产时,不妨多问一句:
“从试产到爬坡,我们准备了多少时间?遇到问题怎么应对?良率目标定在多少?”
如果对方支支吾吾、答不上来——您可能只是在和一家“打样工厂”合作。
而如果对方像帝博科技一样,拿出一份清晰的试产计划、工艺锁定方案、分阶段爬坡路线图——那么恭喜,您找到了一位真正懂量产的伙伴。
因为最终,定义一款产品成功的,不是它在展台上的惊艳,而是它在货架上的持续。
如果您正在规划一款即将量产的新品,欢迎联系帝博科技——专业的液态硅胶制品厂家、值得信赖的硅胶定制合作伙伴。让我们用15年积累的工程能力,陪您稳稳跨过量产前的每一道坎。