 帝博20年专注硅胶制品
从医疗级认证到工业4.0制造,硅胶制品正迎来技术升级的黄金时代
作为现代制造业中不可或缺的关键材料,硅胶以其独特的物理化学性质,在医疗、电子、汽车、消费等众多领域发挥着越来越重要的作用。本白皮书基于广东帝博科技有限公司二十年行业经验,系统阐述硅胶制品的技术发展、应用创新与行业趋势。
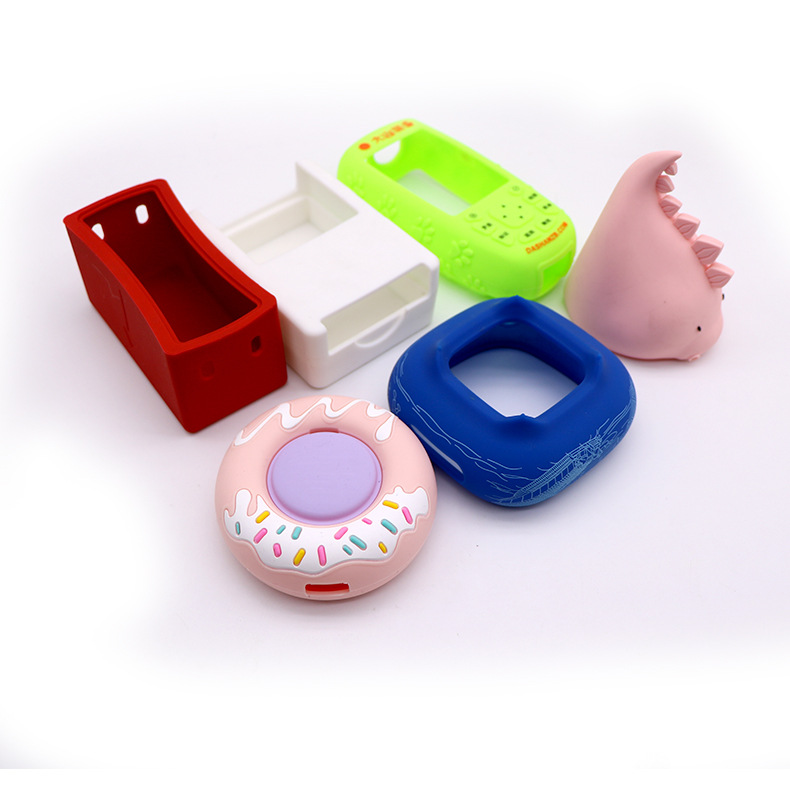
第一章:硅胶材料科学的基础与创新
1.1 硅胶材料的化学特性
硅胶(Silicone Rubber)是以Si-O-Si为主链的半无机高分子弹性体,其独特的分子结构赋予它多重优异性能:
化学结构优势:
热稳定性:Si-O键键能达422kJ/mol,显著高于C-C键(347kJ/mol),赋予材料优异耐温性
化学惰性:饱和的化学结构使其具有出色的耐候性、耐臭氧性
分子柔顺性:Si-O-Si键角大(143°),分子链柔顺,玻璃化转变温度低(-120℃)
材料分类体系:
高温硫化硅胶(HTV):分子量40-80万,需高温高压硫化
室温硫化硅胶(RTV):分子量1-10万,室温下可固化
液态硅胶(LSR):低粘度液体,双组分铂金催化体系
1.2 关键性能指标解析
物理性能参数:
邵氏硬度范围:Shore A 10-90.Shore 00 10-50
拉伸强度:4-12MPa(标准配方),特殊增强配方可达15MPa
撕裂强度:15-50kN/m,受填料体系和交联密度影响
伸长率:200-1000%,与硬度和补强体系相关
压缩永久变形:≤10%(150℃×22h),反映材料弹性恢复能力
热性能指标:
连续使用温度:-60℃至230℃,短期可达300℃
热导率:0.15-0.3W/(m·K),导热配方可达1.5-4.0W/(m·K)
线性膨胀系数:250-300×10⁻⁶/℃,约为金属的10倍
第二章:硅胶制品制造工艺技术体系
2.1 精密成型工艺发展
模压成型技术:
传统模压:压力10-20MPa,温度160-180℃,时间3-10分钟
真空模压:模腔内真空度≤-0.095MPa,消除气泡缺陷
传递模压:结合注塑与模压优势,适合带嵌件产品
液态硅胶注射成型(LSR):
计量精度:A/B组分配比误差≤±0.5%
混合效果:静态混合器达到层流分割20-40次
成型周期:30-180秒,含注射、硫化、取件全过程
冷流道系统:流道温度保持30-50℃,防止胶料过早硫化
挤出成型工艺:
螺杆设计:L/D比20-25.压缩比1.5-2.0
口模设计:考虑离模膨胀(通常20-50%)和收缩率
连续硫化:热空气硫化(HAS)或盐浴硫化(LCM)
2.2 模具技术创新
模具材料选择:
模芯钢材:NAK80、S136、H13等,硬度HRC48-52
表面处理:硬铬镀层(厚度0.01-0.02mm)、PVD涂层
寿命要求:一般模具50万次,精密模具100万次以上
模具设计要点:
排气系统:排气槽深度0.01-0.03mm,面积占分型面15-25%
冷却系统:确保模温均匀性±2℃以内
公差控制:零件公差±0.05mm,配合公差±0.02mm
2.3 表面处理技术
物理处理技术:
等离子处理:功率500-1000W,时间30-120秒,表面能从30mN/m提升至70mN/m
电晕处理:处理深度<10nm,改善印刷和粘接性能
紫外固化:用于UV涂料和油墨的瞬间固化
化学处理技术:
硅烷偶联剂处理:KH-550、KH-560等,形成化学键结合
氟素涂层:厚度1-5μm,接触角可达110°以上
手感油喷涂:厚度10-30μm,实现丝滑、柔肤等不同触感
第三章:质量控制与标准体系
3.1 材料性能测试标准
物理性能测试:
硬度测试:ASTM D2240.压针直径1.25mm,弹簧力8.05N
拉伸测试:ASTM D412.拉伸速度500mm/min
撕裂测试:ASTM D624.直角或新月形试样
压缩永久变形:ASTM D395.试样直径13mm,厚度6.3mm
热性能测试:
热重分析(TGA):评估热分解温度(通常>300℃)
差示扫描量热(DSC):测量玻璃化转变温度和结晶行为
热老化测试:150℃×72h,性能保持率要求>70%
3.2 安全与环保认证
食品接触材料认证:
FDA 21 CFR 177.2600:总提取物≤0.5%(水)和≤3.5%(正己烷)
LFGB:通过总迁移量测试(≤10mg/dm²)和感官测试
GB 4806.11:中国食品接触用硅橡胶国家标准
医疗器材认证:
ISO 10993系列:包括细胞毒性、致敏性、刺激性等10+项测试
USP Class VI:美国药典塑料VI级认证
生物学风险评估:基于用途和接触时间的全面评估
环保认证:
RoHS:限制铅、镉、汞、六价铬等10种物质
REACH:管控高度关注物质(SVHC)清单
无卤认证:氯、溴含量分别<900ppm,总和<1500ppm
3.3 生产过程质量控制
统计过程控制(SPC):
关键参数监控:温度、压力、时间、重量等实时监控
过程能力指数:CPK≥1.33为过程稳定,CPK≥1.67为优秀
控制图应用:X-R图、P图等用于趋势分析和异常预警
检测设备配置:
尺寸检测:三坐标测量机(精度±1.5μm)、投影仪
性能测试:万能材料试验机、硬度计、老化试验箱
化学分析:GC-MS、ICP-MS、FTIR等分析仪器
第四章:主要应用领域技术分析
4.1 医疗器械领域
植入式医疗器械:
长期植入要求:通过ISO 10993-1全项测试,耐生物老化
乳房假体:采用多层阻隔膜结构,低渗透率,抗疲劳性能优异
人工关节:与金属和陶瓷的复合界面技术,耐磨性要求高
体外医疗设备:
呼吸面罩:边缘密封压力均匀性±15%,漏气率<10%
医用导管:表面亲水涂层,摩擦系数<0.1.抗折痕设计
输液设备:透明度>90%,微粒控制符合药典标准
4.2 汽车工业应用
动力系统部件:
发动机密封件:耐温-40℃至200℃,耐机油性能优异
涡轮增压管:爆破压力≥5倍工作压力,脉冲寿命>100万次
电池包密封:防火等级UL94 V-0.长期耐冷却液
车身系统:
车窗密封条:压缩永久变形≤15%,耐紫外线老化
安全气囊涂层:涂层均匀性±0.02mm,爆破强度符合标准
ADAS传感器密封:介电常数稳定,不影响雷达信号
4.3 消费电子领域
防水防尘密封:
IP等级密封:IP67/IP68要求,压力测试达到1-2米水深
声学密封:声学阻抗匹配,不影响扬声器性能
电磁屏蔽:表面电阻10³-10⁵Ω/□,屏蔽效能20-40dB
热管理材料:
导热界面材料:导热系数1.0-4.0W/(m·K),击穿电压>5kV
相变材料:相变温度40-60℃,潜热>100J/g
散热结构件:与金属嵌件结合,热膨胀系数匹配
第五章:技术创新与发展趋势
5.1 材料创新方向
功能性硅胶材料:
自修复硅胶:基于动态共价键或超分子作用,修复效率>90%
形状记忆硅胶:触发温度30-70℃,形变恢复率>95%
导电/导热增强:纳米填料分散技术,各向异性导热设计
环保型材料:
生物基硅胶:可再生原料占比>30%,碳足迹降低40%
可降解硅胶:特定环境下12-24个月降解率>90%
无溶剂体系:VOC排放<10μg/g,符合最严环保标准
5.2 工艺技术创新
微纳制造技术:
微注射成型:零件重量<0.1g,精度±0.005mm
微发泡技术:泡孔直径10-100μm,密度降低20-40%
3D打印硅胶:打印精度0.1mm,拉伸强度>4MPa
智能化制造:
数字孪生:生产过程全数字化映射,实时优化
机器视觉检测:缺陷检测准确率>99.9%,速度>100件/分钟
自适应控制:基于AI的工艺参数实时调整
5.3 产业融合趋势
跨材料复合技术:
硅胶-金属复合:结合强度>5MPa,耐受温度循环
硅胶-塑料复合:界面粘接力>20N/cm,实现软硬结合
硅胶-织物复合:剥离强度>3N/mm,保持织物透气性
应用领域拓展:
柔性电子:可拉伸导电硅胶,拉伸率>100%
软体机器人:气动执行器,弯曲角度>180°
新能源领域:燃料电池密封,氢渗透率<10⁻⁶cm³/cm²·s·Pa
第六章:帝博科技的技术实践
6.1 研发体系构建
多层次研发平台:
基础研究实验室:专注于分子设计和合成技术
应用开发中心:聚焦配方优化和工艺创新
测试认证实验室:CNAS认可,测试项目覆盖全标准
研发成果转化:
专利布局:累计授权专利35项,其中发明专利12项
技术标准:主导/参与制定行业标准5项,企业标准20+项
产学研合作:与5所高校建立联合实验室,转化成果15项
6.2 智能制造升级
智能工厂建设:
设备联网率:关键设备100%联网,数据采集点500+
生产自动化:自动化程度85%,减少人工干预环节
质量追溯:一物一码,全生命周期数据可追溯
数字管理系统:
MES系统:生产计划排程准确率>95%,物料追溯率100%
QMS系统:质量数据实时分析,异常响应时间<10分钟
ERP系统:供应链协同,库存周转率提升30%
6.3 可持续发展实践
绿色制造:
能源管理:单位产品能耗降低25%,碳排放减少30%
水资源循环:水重复利用率>90%,废水零排放
材料循环:生产废料回收率>95%,边角料再利用率>80%
社会责任:
产品安全:100%符合国际安全标准,零召回记录
员工发展:年培训时长>80小时/人,技能认证全覆盖
社区参与:行业知识共享,每年举办技术交流会4次以上
第七章:行业挑战与发展建议
7.1 面临的主要挑战
技术挑战:
材料性能极限:同时实现高拉伸、高撕裂、低压缩变形
工艺精度瓶颈:微米级尺寸控制,纳米级表面处理
成本压力:高端原材料依赖进口,成本占比高
市场挑战:
标准不统一:不同地区、不同行业标准差异大
价格竞争:低端市场同质化严重,价格战激烈
需求多样化:小批量、多品种定制需求增加
7.2 发展策略建议
技术创新策略:
加强基础研究:投入年销售额8%以上用于研发
发展特色技术:在细分领域建立技术优势
推动标准化:积极参与国际国内标准制定
市场拓展策略:
应用深化:在医疗、新能源等高附加值领域深耕
解决方案提供:从产品供应商向解决方案提供商转型
全球化布局:建立国际化的研发、生产和销售网络
可持续发展策略:
绿色转型:全面实施清洁生产和循环经济
人才培养:建立多层次人才培养体系
生态共建:与上下游企业建立协同创新生态
第八章:未来展望
8.1 技术发展趋势
短期(1-3年):
高性能化:拉伸强度提升至15MPa以上,撕裂强度达60kN/m
功能集成:单一材料实现密封、导电、导热等多功能
智能制造:全流程自动化,产品一次合格率>99.5%
中期(3-5年):
智能化材料:具备感知、响应、自适应能力的智能硅胶
绿色制造:碳足迹降低50%,完全可回收体系建立
个性定制:基于大数据的个性化产品快速设计制造
长期(5-10年):
生物融合:与生物组织兼容的可植入电子设备
能源自给:集成能量收集功能的自主供能系统
太空应用:耐受极端空间环境的特种硅胶材料
8.2 产业发展愿景
通过持续的技术创新和产业升级,硅胶制品行业将实现:
技术自主化:关键原材料和装备实现自主可控
制造智能化:建成世界领先的智能工厂集群
应用高端化:在航空航天、生命科学等尖端领域广泛应用
产业生态化:形成协同创新、绿色循环的产业生态系统
结语
硅胶制品作为现代制造业的重要组成部分,正处在技术创新和产业升级的关键时期。面对日益增长的市场需求和不断提升的技术要求,行业需要加强基础研究,突破关键技术,完善标准体系,构建创新生态。
广东帝博科技有限公司将继续秉持“创新驱动、质量为本”的发展理念,深耕硅胶材料科学,完善精密制造体系,为客户提供更优质的产品和解决方案,与行业同仁一道,推动中国硅胶制品行业迈向全球价值链高端。